
Ein glänzendes Teil kann schon bei einer Drehung um wenige Grad anders aussehen (Reflexe). Bei einem texturierten Material kann bereits die normale Streuung wie ein Riss wirken, während ein echter Fleck unter falsch ausgerichtetem Licht verschwindet. Die Inspektion mit industrieller Bildverarbeitung automatisiert eine Qualitätsentscheidung auf Basis von Bildern – vorausgesetzt, diese Bilder machen einen stabilen Unterschied zwischen konformem und fehlerhaftem Produkt sichtbar.
In einer Fertigungslinie besteht das Ziel darin, auf jedes Teil dasselbe dokumentierte und wiederholbare Kriterium anzuwenden und die Entscheidung belegbar festzuhalten. Die Kamera ist das erste Glied einer Kette, zu der außerdem die Erkennung und Zuführung des Teils, die Bildaufnahme unter kontrollierten Bedingungen, die Bildauswertung, die Kommunikation mit der Liniensteuerung und die Protokollierung des Ergebnisses gehören. Die Leistung hängt von der gesamten Kette ab.
Was geschieht in einem Bildverarbeitungssystem?
Der Zyklus beginnt mit einem Aufnahmetrigger, der mit dem Eintreffen des Teils synchronisiert ist. Die Lichtquelle erzeugt den Kontrast, und die Optik bildet die Szene auf dem Kamerasensor ab. Das entstandene Bild wird normalisiert, zugeschnitten oder segmentiert, sofern der Prozess es erfordert. Anschließend wendet die Software einen Satz mathematischer Regeln oder ein trainiertes Modell an, um eine Bewertung zu erzeugen.
In Bildverarbeitungssystemen auf Basis aktueller Modelle des tiefen Lernens (Deep Learning) gibt es zahlreiche Modelle für unterschiedliche Zwecke. Weit verbreitet sind heute Klassifikationsmodelle, die dem gesamten Bild eine Kategorie zuordnen, etwa konform oder fehlerhaft. Ebenso verbreitet sind Detektionsmodelle, die zusätzlich die Position des Fehlers über einen umschließenden Rahmen angeben, und natürlich Segmentierungsmodelle, mit denen sich Konturen pixelgenau bestimmen lassen. Sie sind besonders nützlich, um Ausdehnung und Form des von einem Fehler betroffenen Bereichs zu erfassen. Hinzu kommen Modelle zur Anomalieerkennung: Sie lernen, wie das konforme Produkt aussieht, und markieren alles, was davon abweicht – besonders hilfreich, wenn kaum Fehlerbeispiele vorliegen.
Die Entscheidung kann eine Ausschleusung auslösen, eine Sequenz anhalten oder das Teil zur Nachprüfung schicken. Damit dieser Eingriff zuverlässig funktioniert, muss die Zeit zwischen Aufnahme und Ergebnis zur Zykluszeit und Taktung der Produktionslinie sowie zum räumlichen Abstand bis zur Ausschleusstelle passen. Eine korrekte Bewertung, die dem falschen Teil zugeordnet wird, bleibt ein Inspektionsfehler.
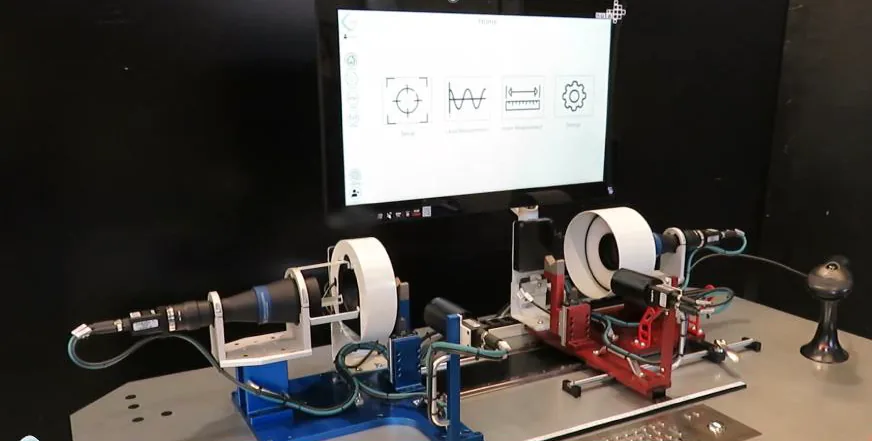
Eine vollständige Station umfasst mechanische und elektrische Komponenten, die die Software nicht ersetzt. Die Abschirmung gegen Umgebungslicht, die mechanische Stabilität von Halterungen und Befestigungen sowie die Synchronisation gehören zur Auslegung der Anlage.
Welche Fehler sich erkennen lassen und welche nicht
Ein industrielles Bildverarbeitungssystem funktioniert im Kern dann, wenn der Fehler eine beobachtbare optische Eigenschaft verändert. Ein Kratzer verändert die Reflexion eines lackierten Blechs. Bei Kohlefaser unterbricht eine Unstetigkeit die sichtbare Regelmäßigkeit des Gewebes. Ein Hohlraum oder ein Einschluss verändert die sichtbare Textur eines Schwamms. Das Aufnahmeverfahren muss die konkrete Anomalie sichtbar machen, auch wenn das Endergebnis in jedem Fall eine Entscheidung der Qualitätsabteilung ist.
Auch das konforme Produkt weist Schwankungen auf, die zum Fertigungsprozess eines Industriebetriebs gehören. Faserorientierung, Lackglanz oder Porosität des Schaumstoffs können innerhalb der Spezifikation variieren. Ein KI-basiertes Bildverarbeitungssystem, das mit einer zu eng gefassten Stichprobe trainiert wurde, deutet diese natürliche Vielfalt als Fehler. Die Abbildung der zulässigen Variabilität ist ebenso wichtig wie die der Fehler, insbesondere bei natürlichen oder porösen Materialien und bei reflektierenden Oberflächen.
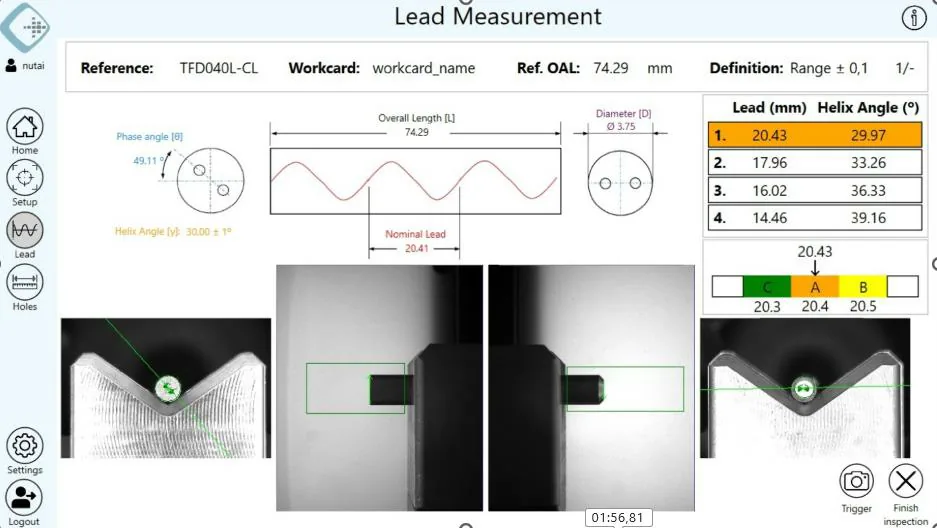
Das Einsatzspektrum der industriellen Bildverarbeitung ist heute sehr breit: Die Technologie dient zahlreichen Zwecken, vor allem in Branchen, in denen das gefertigte Produkt eine hohe Wertschöpfung aufweist und sich Investitionen daher schnell amortisieren, etwa in der Automobilindustrie oder in der Luft- und Raumfahrt.
Am häufigsten nachgefragt werden in der Regel:
- Rückverfolgbarkeit 1D & 2D (Barcodes, Data Matrix …)
- OCR/OCV
- Bildgestützte Führung in 2D und 3D
- Fehlerprüfung sowohl des optischen Erscheinungsbilds als auch der Oberfläche
- 2D- und 3D-Messtechnik.
- Farbmessung
- Inspektion von Raupen und Nähten.
Die Bildaufnahme entscheidet über die Machbarkeit des Projekts
Die Aufnahmehardware eines Bildverarbeitungssystems wird in der Regel in der ersten Phase der technischen Machbarkeitsstudie (Project Qualification) festgelegt. Dabei werden an realen Teilen Beleuchtung, Optik, Kamera und die Technologien bewertet, die den Kontrast des zu erkennenden Merkmals am besten maximieren. Der Musterbestand muss repräsentative konforme Teile, Fehler unterschiedlicher Ausprägung und auch Teile nahe der Annahmegrenze enthalten. Der Versuch soll zeigen, ob die Spur des Fehlers bei wiederholter Aufnahme sichtbar bleibt, und zwar unter den zulässigen Prozessschwankungen.
Auch die Beleuchtung für Bildverarbeitungssysteme hat in den letzten Jahren große Fortschritte gemacht, vor allem dank der technologischen Entwicklung der LED. Sie ist heute die am häufigsten eingesetzte Beleuchtung: wegen der Bauformen, in die sie sich integrieren lässt, ihrer hervorragenden Steuerbarkeit, des breiten Spektrums mit zahlreichen Wellenlängen und der großen Auswahl an Leistungsstufen. Das Beleuchtungssystem erzeugt einen Großteil des nötigen Kontrasts und erleichtert damit die anschließende Verarbeitung des aufgenommenen Bildes erheblich.
Häufig eignet sich ein und dieselbe Beleuchtung nicht für alle Oberflächen. Auf einer matten Oberfläche kann frontales Licht beispielsweise ausreichend Kontrast liefern, auf lackiertem Blech würde dasselbe Frontallicht jedoch einen Glanzpunkt erzeugen und einen Kratzer verdecken. Die Lichtquelle wird nach der Wechselwirkung zwischen Material und Fehler ausgewählt.
Auch die Blickrichtung spielt eine Rolle. Eine senkrecht zur Oberfläche ausgerichtete Kamera verringert bestimmte perspektivische Verzerrungen, kann aber genau in die Reflexion der Beleuchtung blicken. Bei einem gekrümmten Teil hält keine einzelne Ansicht über den gesamten Umfang denselben Winkel. Die Studie klärt dann, ob mehrere Kameras eine sinnvolle Abdeckung liefern oder ob verdeckte Bereiche bleiben. Die Abdeckung sollte nach prüfbaren Seiten und Bereichen angegeben werden, statt pauschal das gesamte Teil zu versprechen.
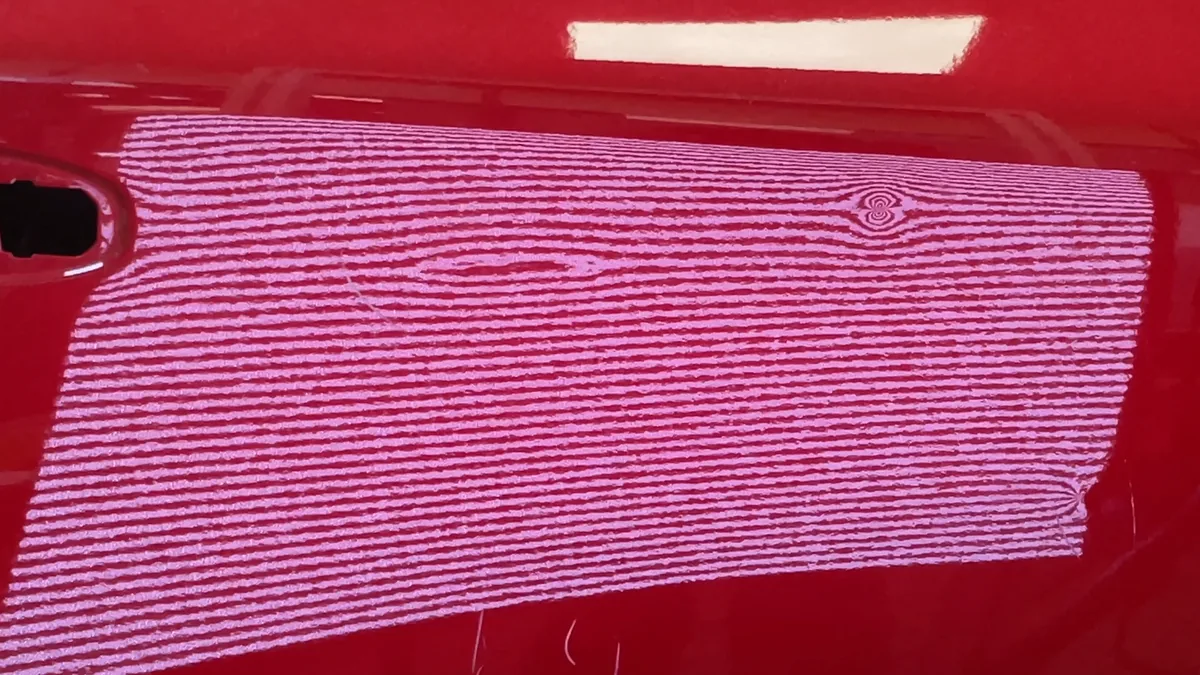
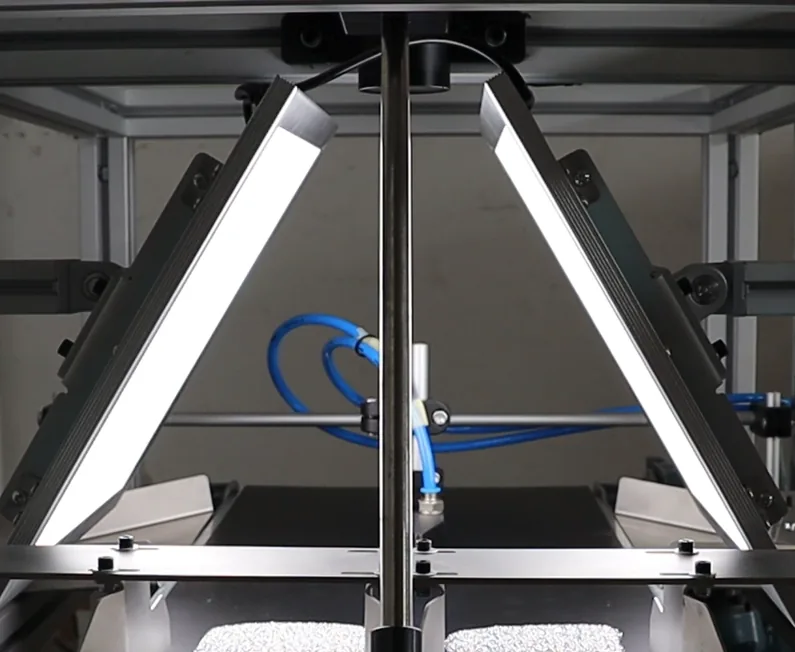
Die Auflösung wiederum bezeichnet das kleinste Detail, das sich im Sichtfeld unterscheiden lässt. Der Fehler muss genügend Pixel belegen und auch unter Berücksichtigung von Bewegung und Fokus kontrastreich bleiben. Eine Kamera mit höherer Auflösung erhöht die Informationsmenge, doch optischer Kontrast bleibt nötig, um einen Fehler hervorzuheben. Auch die Belichtungszeit lässt sich an einer laufenden Linie nicht beliebig verlängern, denn die Bewegungsunschärfe verwischt gerade die feinen Kanten.
Die mechanische Zuführung der zu prüfenden Teile kann eine weitere Quelle der Unsicherheit sein. Eine Falte in Kohlefaser lässt sich vom Gewebe unterscheiden, wenn das Teil stabil ausgerichtet bleibt. Dreht es sich zwischen zwei Zyklen, ändert sich das Erscheinungsbild des Gewebes und der Vergleich wird schwieriger. Bei einem Schwamm verändert ein versehentliches Zusammendrücken die sichtbaren Poren. Das Teil muss die Kamera im selben Zustand erreichen, in dem das System validiert wurde, und zwar innerhalb bekannter Positions- und Verformungstoleranzen. Deshalb ist es entscheidend, die zulässige Variabilität so weit wie möglich schon in der Validierungsphase zu kennen, um die richtige Verteilung abschätzen zu können.
Die Machbarkeitsstudie endet mit einer Bedingungsmatrix, nicht mit einem einzelnen überzeugenden Foto. Sie hält fest, welche Fehler sichtbar sind, in welchem Bereich, mit welcher Konfiguration und unter welchen Schwankungen sie sich nicht mehr unterscheiden lassen. Verschwindet eine Markierung beim Wechsel zu einer anderen konformen Charge oder wird sie systematisch mit der normalen Textur verwechselt, hat der Versuch eine relevante Grenze gefunden. Die Machbarkeit des Projekts ist belegt, wenn die Trennung zwischen OK- und NOK-Teilen der Produktionsrealität standhält.
Regeln, überwachtes Lernen und Anomalieerkennung
Speziell bei Bildverarbeitungssystemen für die Prüfung von Erscheinungsbild oder Oberfläche eignen sich Algorithmen auf Basis expliziter Regeln, wenn sich das zu erkennende Merkmal durch einen stabilen Zusammenhang beschreiben lässt. Ein Kontrastschwellwert kann einen dunklen Fleck auf homogenem Hintergrund lokalisieren, und eine geometrische Operation ermöglicht es, ein sichtbares Merkmal auf Anwesenheit zu prüfen. Ihr Verhalten ist interpretierbar und direkt, wird aber fragil, wenn das Material sein Erscheinungsbild ändert, obwohl es konform bleibt.
In Bildverarbeitungssystemen auf Basis probabilistischer Modelle nutzt das überwachte Lernen dagegen gelabelte Bilder, um die Grenze zwischen den Klassen zu lernen. Sein Nutzen wächst, wenn der Fehler Signale kombiniert, die sich kaum in einer Formel zusammenfassen lassen, etwa Textur, lokale Form und Kontext. Die Qualität der Labels bestimmt die praktische Obergrenze des Modells: Wenn zwei Fachleute Grenzteile unterschiedlich einstufen, enthält der Trainingsdatensatz eher einen industriellen Widerspruch als ein IT-Problem.
Wenn Fehler selten sind (es also nur wenige Beispiele für das Training gibt), kommen heute Modelle zur Anomalieerkennung zum Einsatz. Das Modell lernt die visuelle Verteilung konformer Teile und bewertet Abweichungen mit einem Score, sodass sich Teile, die weit vom „Normalen“ entfernt sind, gezielt aussortieren lassen. So lässt sich ohne vollständigen Fehlerkatalog beginnen. Schwierig wird es, wenn eine zulässige Variante für das Modell neu ist, denn visuelle Neuheit und Fehler sind nicht dasselbe, können aber gleich weit von der als konform gelernten Verteilung abweichen.
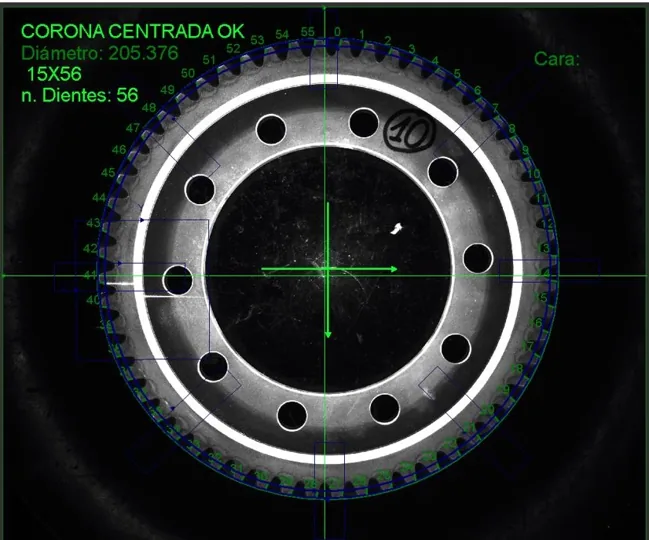
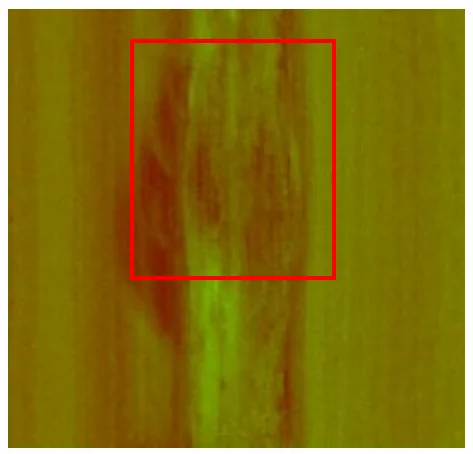
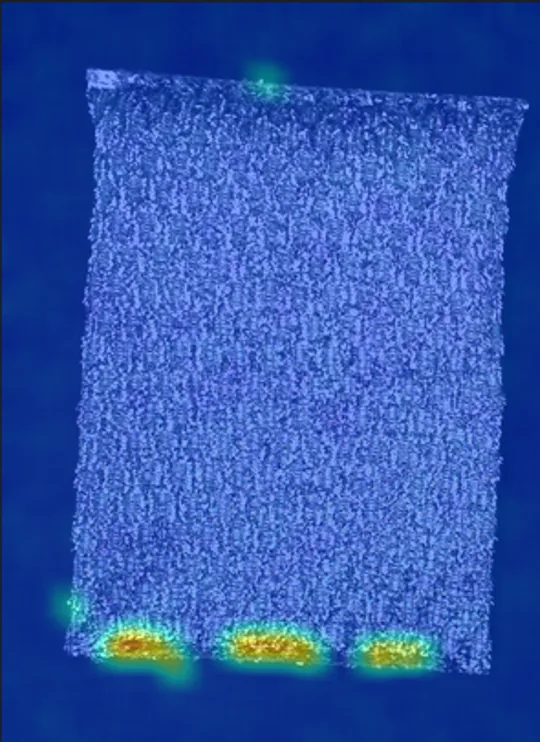
Drei Ansätze: regelbasierte Vermessung eines Zahnkranzes, von einem überwachten Modell lokalisierter Schweißfehler und Heatmap eines Anomaliemodells auf einem Schwamm.
Die Tabelle ordnet jeden Ansatz nach der verfügbaren Datengrundlage und der Entscheidung ein, die er liefern muss.
| Ansatz | Ausgangsdaten | Typischer Einsatz | Zu validierender Aspekt |
|---|---|---|---|
| Regeln | Muster zur Festlegung expliziter Parameter | Stabile Merkmale mit klarer Trennung | Robustheit der Schwellwerte gegenüber der normalen Variabilität |
| Überwachtes Lernen | Gelabelte Bilder der relevanten Klassen | Bekannte Fehler, die klassifiziert oder lokalisiert werden müssen | Konsistenz der Labels, ausreichende Vielfalt innerhalb der Klassen und Abdeckung der Grenzfälle |
| Anomalieerkennung | Repräsentativer Datensatz konformer Produkte | Seltene oder schwer vorhersehbare Fehler | Verhalten bei nicht gesehenen konformen Varianten |
Die Verfügbarkeit von Daten ist nicht das einzige Auswahlkriterium. Entscheidend ist auch, welche Ausgabe der Prozess benötigt. Eine Klassifikation kann genügen, um das Teil auszuschleusen, während eine Ursachenanalyse die Lokalisierung der Anomalie erfordert. Beeinflusst die Größe des betroffenen Bereichs die Annahmeentscheidung, liefert die Segmentierung eine nützlichere visuelle Grundlage als ein globales Label.
Hybride Architekturen sind sinnvoll, wenn verschiedene Bereiche unterschiedliche Aufgaben stellen. Eine stabile Prüfung lässt sich mit einer Regel oder einem deterministischen Modell lösen, während eine Oberfläche mit stärker schwankendem Erscheinungsbild mit einem statistischen Modell analysiert wird. Jedes Ergebnis behält dann sein eigenes Validierungskriterium. Die Kombination muss getrennten Anforderungen folgen, nicht einer wahllosen Anhäufung von Algorithmen.
Warum entsteht Pseudoausschuss und wie lässt er sich beheben?
Pseudoausschuss (falsch-positiv) entsteht, wenn ein konformes Teil als fehlerhaft bewertet wird. In der Produktion besteht die erste Reaktion meist darin, den Schwellwert zu verschieben. Diese Anpassung senkt den Ausschuss kurzfristig, verschiebt aber auch die Grenze, die vor echten Fehlern schützt. Die Ursache muss gefunden werden, bevor die Empfindlichkeit geändert wird.
Die Diagnose beginnt beim Bild. Fällt die vermeintliche Anomalie mit einer wiederkehrenden Reflexion zusammen, liegt die Ursache in der Aufnahme. Eine Markierung, die sich von Zyklus zu Zyklus verschiebt, deutet auf die Zuführung des Teils oder den Triggerzeitpunkt hin. Verschmutzungen auf einer optischen Schutzscheibe wiederum erzeugen feste Muster, die auf unterschiedlichen Produkten erscheinen. Diese Fehler lassen sich durch erneutes Training des Modells nicht dauerhaft beheben, weil die Informationsquelle weiterhin beeinträchtigt ist; wirksamer ist es, wo immer möglich die physikalische Ursache zu beseitigen.
Danach wird geprüft, wie gut das konforme Produkt abgebildet ist. Eine Kohlefasercharge kann ein zulässiges Gewebe aufweisen, das im ursprünglichen Datensatz nicht vorkam. Bei lackiertem Blech verändert eine zulässige Glanzschwankung die Intensitätsverteilung. Kannte das Modell nur ein schmales Spektrum des Erscheinungsbilds, markiert es beides als Neuheit. Pseudoausschuss, der sich nach Charge oder Variante häuft, deckt Lücken in den Daten auf. In diesen Fällen ist ein erneutes Training, sobald eine repräsentative Stichprobe der neuen zulässigen Variabilität vorliegt, meist der richtige Weg.
Die dritte Ebene ist das Labeling-Kriterium. Eine weit gefasste Kategorie wie Oberflächenfehler kann auszusortierende Kratzer mit tolerierten kosmetischen Merkmalen vermischen. Das Modell erhält visuell ähnliche Beispiele mit gegensätzlichen Labels und lernt eine instabile Grenze. Für die Überprüfung müssen die Spezifikation und die Teile vorliegen, denn ein korrektes Label setzt voraus, dass die Qualitätsabteilung zuerst den Grenzfall sauber spezifiziert.
In diesem Zusammenhang kommt NQInspect, eine Software zur Erkennung von Anomalien und zur Segmentierung fehlerhafter Bereiche, zum Einsatz. Sie ermöglicht es, den markierten Bereich zu analysieren und die Ergebnishistorie dem geprüften Teil zuzuordnen. Die Lokalisierung zeigt, ob mehrere Ausschussentscheidungen denselben Bereich oder dasselbe Erscheinungsbild betreffen. Diese Evidenz lenkt die Überprüfung von Bildaufnahme und Daten, während die Entscheidung über die Konformität an die industrielle Spezifikation gebunden bleibt.
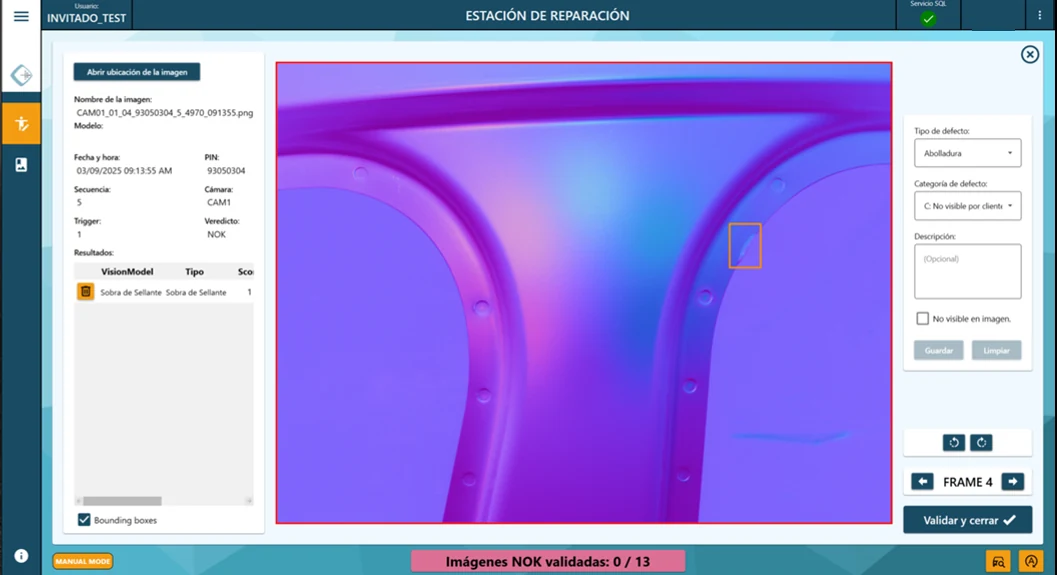
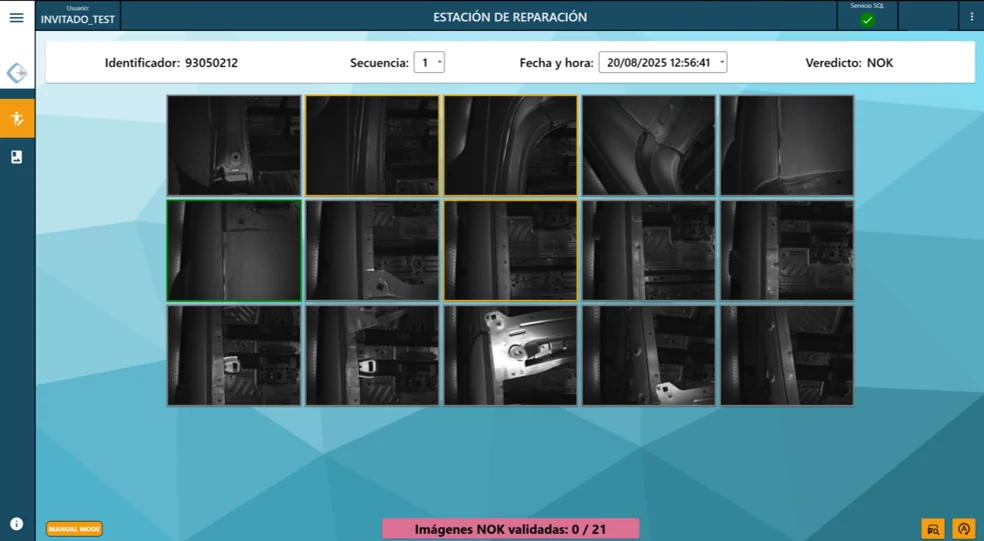
Die korrigierten Bilder bilden einen Satz von Grenzfällen. Einige erweitern die konforme Variabilität, andere dokumentieren leichte Fehler, die ihr Ausschuss-Label behalten müssen. Diese Fälle sind für das Lernen der Entscheidungsgrenze besonders wichtig. Der Testdatensatz bleibt vom Training getrennt, damit sich die tatsächliche Wirkung jeder Änderung prüfen lässt. Eine Bewertung mit denselben Bildern, mit denen das System eingestellt wurde, erzeugt trügerisches Vertrauen; deshalb müssen die Datensätze immer getrennt sein.
Auch eine Gesamttrefferquote beschreibt das Risiko nicht. Überwiegen die konformen Teile deutlich, kann ein System einen hohen Prozentsatz erreichen, obwohl es die seltenen Fehler schlecht erkennt. Deshalb ist es wichtig, mit Datensätzen zu arbeiten, die zwischen den Klassen ausgewogen sind. Die Sensitivität (Recall) gibt an, welcher Anteil der bekannten Fehler erkannt wird, die Präzision dagegen, wie viele Alarme tatsächlich auf einen Fehler zurückgehen. Beide Kennzahlen sind zusammen mit der geprüften Population zu lesen und mit dem Kriterium, das auf die Grenzmuster angewendet wurde. Das heißt: Keine der beiden ist eine feste Eigenschaft des Systems. Die Präzision ändert sich mit dem Fehleranteil im geprüften Datensatz, die Sensitivität mit der Schwierigkeit der enthaltenen Fehler und damit, wie die Grenzteile gelabelt wurden.
Diese Kennzahlen werden aus der Konfusionsmatrix berechnet, einer Tabelle, die gegenüberstellt, was jedes Teil tatsächlich ist und wie das System es bewertet:
| Bewertung: fehlerhaft | Bewertung: konform | |
|---|---|---|
| Fehlerhaftes Teil | Richtig positiv (erkannter Fehler) | Falsch negativ (Schlupf) |
| Konformes Teil | Falsch positiv (Pseudoausschuss) | Richtig negativ (angenommenes konformes Teil) |
Die Sensitivität teilt die erkannten Fehler durch alle tatsächlichen Fehler: RP / (RP + FN). Die Präzision teilt die erkannten Fehler durch alle Alarme: RP / (RP + FP). Eine dritte Kennzahl, die Spezifität, gibt an, welcher Anteil der konformen Teile angenommen wird: RN / (RN + FP).
Die Matrix ist nicht fest, sondern hängt vom Schwellwert ab. Ein niedrigerer Schwellwert macht aus Schlupf erkannte Fehler, aber auch aus konformen Teilen Pseudoausschuss; ein höherer bewirkt das Gegenteil. Den Schwellwert festzulegen heißt zu entscheiden, welcher Fehler teurer ist, und ist keine neutrale technische Einstellung.
Einige Teile liegen auch nach der Anpassung nahe am Schwellwert. Eine Prüfzone ermöglicht es, sie während der Stabilisierungsphase als unsicher zu behandeln, statt einen grenzwertigen Score in eine automatische, unumkehrbare Entscheidung zu verwandeln. Die nachgeprüften Fälle fließen in ein Ausnahmeprotokoll ein und zeigen, ob sich die Abweichungen in einer Produktfamilie häufen. Zudem sind es die Beispiele, aus denen das Modell am meisten lernt: Das Labeling der Muster zu priorisieren, bei denen es unsicher ist, ist der Kerngedanke des aktiven Lernens (Active Learning). Explizite Unsicherheit liefert mehr Information als eine erzwungene Bewertung.
Wie das System validiert wird, bevor es über die Linie entscheiden darf
Eine Demonstration mit ausgewählten Bildern belegt, dass ein verwertbares Muster existiert. Die industrielle Validierung beantwortet eine andere Frage: ob die Inspektion ihr Verhalten unter den zulässigen Produktionsbedingungen beibehält. Die Testpopulation muss die Variabilität abbilden, mit der die Station konfrontiert sein wird, einschließlich der zulässigen Extremfälle.
Der Plan geht von einem Referenzkriterium aus. Die Qualitätsabteilung klassifiziert die Muster und dokumentiert, welches Merkmal die Entscheidung bestimmt. Grenzteile verdienen besondere Aufmerksamkeit, weil sich bei ihnen die Uneinigkeit bündelt und sie die Einstellung des Schwellwerts bestimmen.
Vier Tests liefern unterschiedliche Evidenz und sind gemeinsam zu interpretieren:
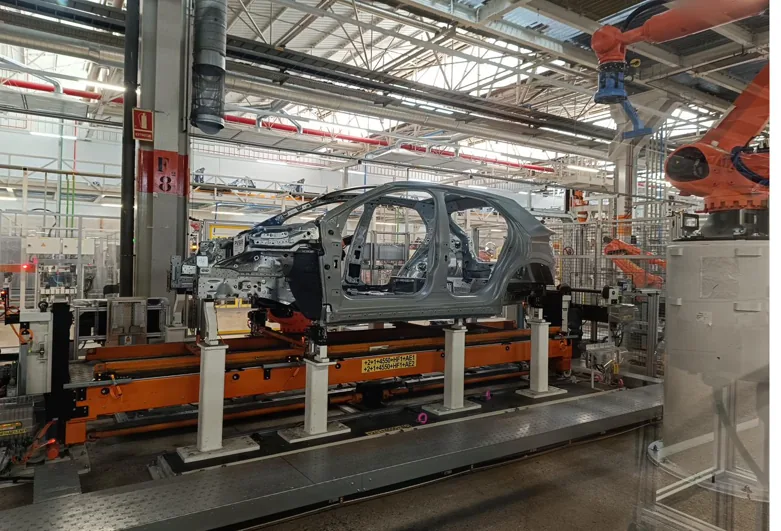
- Wiederholbarkeit mit demselben Muster. Das Teil durchläuft die Station mehrmals mit demselben Rezept. Ein schwankendes Ergebnis weist auf Schwankungen bei Aufnahme, Positionierung oder Synchronisation hin, noch bevor die Klassifikation infrage zu stellen ist.
- Reproduzierbarkeit mit freigegebener Produktion. Der Versuch umfasst repräsentative Chargen und Schichten sowie freigegebene Varianten. Ziel ist der Nachweis, dass das System die von der Spezifikation vorgesehenen Unterschiede als konform erkennt.
- Belastungstest mit Fehlern und Grenzteilen. Die Muster decken unterschiedliche Fehlerausprägungen und den Bereich nahe der Grenze ab. Der Test zeigt, wo die Trennung nachlässt, und verhindert, dass die Leistung nur anhand offensichtlicher Fälle dargestellt wird.
- Prüfung von Ausschleusung und Rückverfolgbarkeit. Jede Bewertung muss das aufgenommene Teil betreffen und den richtigen Datensatz hinterlassen. Geprüft wird der Weg bis zur physischen Ausschleusung, denn ein zeitlicher Versatz kann dazu führen, dass ein anderes Teil ausgeschleust wird.
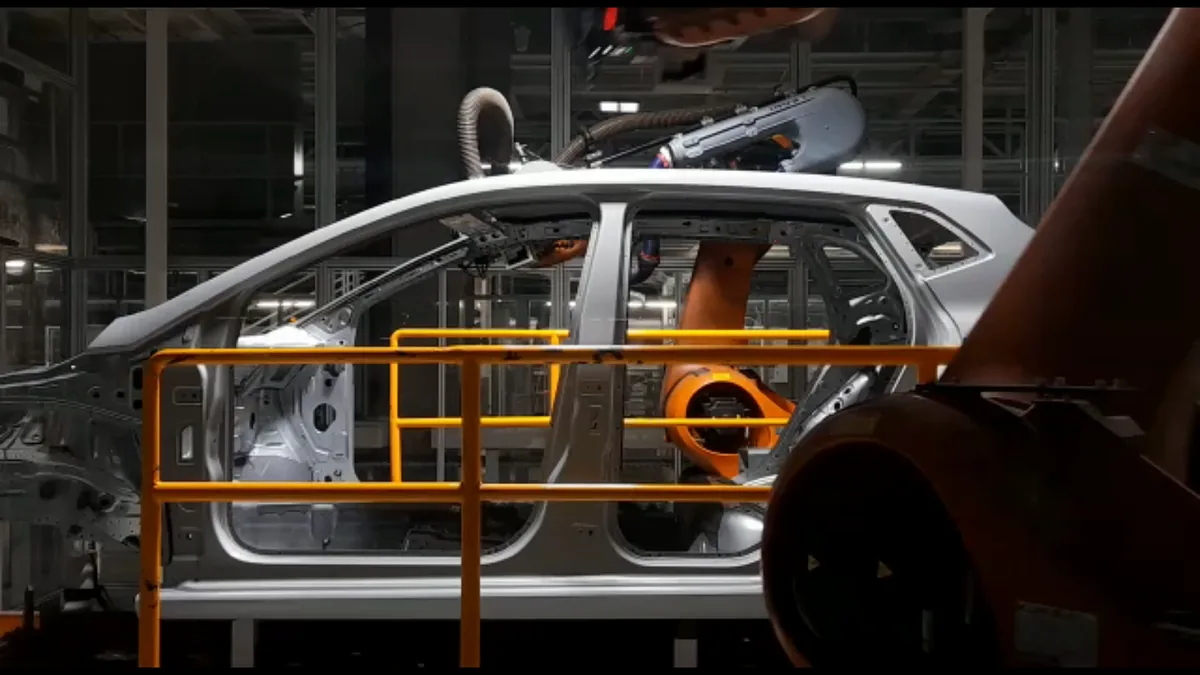
Der „Schattenmodus“ liefert zusätzliche Evidenz zum Verhalten in der Linie. In dieser Phase analysiert das System die Produktion, ohne bereits die endgültige Entscheidung zu treffen, speichert aber, wie diese ausgefallen wäre. Abweichungen gegenüber dem bisherigen Verfahren werden anhand des Bildes und, sofern noch verfügbar, des Teils überprüft. Der Vergleich deckt Schwankungen auf, die die im Labor durchgeführte Machbarkeitsstudie möglicherweise nicht abgebildet hat.
Die Validierung setzt die Station auch vorhersehbaren betrieblichen Änderungen aus. Ein Neustart darf kein falsches Rezept laden. Ein Formatwechsel erfordert die Zuordnung der passenden Konfiguration, und ein Kommunikationsausfall muss zu einem definierten Zustand führen, statt Teile ohne Ergebnis passieren zu lassen. Das Verhalten im Fehlerfall ist Teil der Inspektionsfähigkeit.
Die Dokumentation dieser Inspektionssysteme umfasst die Modellversion und die relevanten Aufnahmeparameter. Außerdem nennt sie den Testdatensatz und die Ergebnisse je Klasse, wobei Schlupf (falsch-negativ) und Pseudoausschuss (falsch-positiv) gesondert betrachtet werden. Spätere Änderungen werden nach ihren Auswirkungen bewertet.
Eine geänderte Kamerahalterung, eine neue visuelle Variante oder ein erneutes Training des Modells betrifft jeweils andere Teile des Systems und erfordert daher eine erneute Validierung der Änderung.
Dokumentierte Grenzen sichern die Interpretation des Ergebnisses ab, wenn neue Produkte in die Linie aufgenommen werden.
Rückverfolgbarkeit und Pflege des Prüfkriteriums
Rückverfolgbarkeit beginnt damit, die Bewertung mit einer physischen Identität zu verknüpfen. Diese Zuordnung kann aus der Liniensteuerung, aus der Position innerhalb einer Sequenz oder aus der Verknüpfung mit einer Charge stammen. Der Mechanismus muss verhindern, dass eine gültige Aufnahme einem anderen Teil zugeordnet wird, insbesondere wenn zwischen Kamera und Ausschleusung ein Abstand liegt.
Der Datensatz benötigt die Bildreferenz, das Ergebnis und die aktive Konfiguration. Der Zeitstempel muss mit den übrigen beteiligten Systemen der Linie synchronisiert sein. Erzeugt das Modell einen Score oder eine Segmentierungsmaske, helfen diese Elemente nachzuvollziehen, warum der Alarm ausgelöst wurde. Der Datensatz beschreibt sowohl die Entscheidung als auch ihren technischen Kontext.
Die Aufbewahrungsrichtlinie richtet sich nach dem Risiko, den Anforderungen des Kunden und dem internen Bedarf. Alle Dateien ohne Kriterium zu speichern, kann die Recherche erschweren und Ressourcen binden, ohne die Ursachenanalyse zu verbessern. Ausschussteile liefern direkte Evidenz, während eine kontrollierte Stichprobe konformer Teile zeigt, wie sich das normale Erscheinungsbild entwickelt hat. Der Nutzen hängt davon ab, dass das Bild rückverfolgbar bleibt.
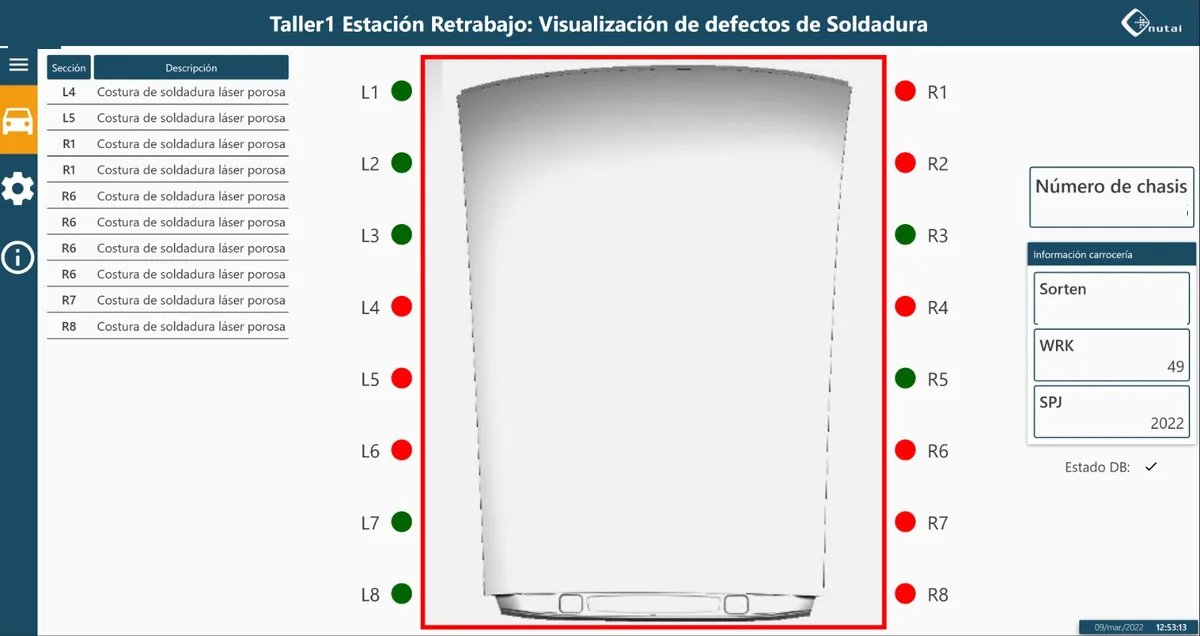
Die Pflegephase beginnt, wenn sich das ändert, was die Kamera sieht. Ein neuer Lieferant kann die Textur verändern, obwohl die funktionale Spezifikation eingehalten wird. Auch eine geänderte Oberflächenbearbeitung oder eine neue mechanische Zuführung wirken sich aus. Die nach Variante und Kontext getrennte Alarmrate macht solche Verschiebungen erkennbar. Ein lokaler Anstieg ist diagnostisch aussagekräftiger als die globale Ausschussquote.
Auch die Bedingungen an der Station verändern sich mit der Zeit. Eine Leuchte kann an Stabilität verlieren, die optische Schutzscheibe verschmutzen oder eine Halterung einen Stoß abbekommen. Referenzbilder, die unter kontrollierten Bedingungen aufgenommen wurden, helfen dabei, eine optische Drift von einer Produktänderung zu unterscheiden.
Jede Aktualisierung von Rezept oder Modell dokumentiert den Anlass, die verantwortliche Person und die Evidenz, auf deren Grundlage die Änderung freigegeben wurde. So lässt sich rekonstruieren, mit welcher Konfiguration eine bestimmte Charge geprüft wurde. Verweist eine spätere Reklamation auf einen bestimmten Bereich, lässt sich anhand der Bilder prüfen, ob der Fehler sichtbar war, ob er einen Score erhielt und welche Entscheidung daraus folgte. Rückverfolgbarkeit macht aus einem Alarm eine reproduzierbare Untersuchung.
Das Qualitätskriterium bleibt eine industrielle Entscheidung
Die Automatisierung bringt Wiederholbarkeit und Evidenz, doch die Definition dessen, was als Fehler gilt, stammt aus der mit dem Kunden vereinbarten Spezifikation. Wenn Fachleute dieselben Grenzteile unterschiedlich beurteilen, ist die Spezifikation unzureichend. Ein Training mit dieser Uneinigkeit überträgt die Unschärfe auf das Modell, statt sie aufzulösen.
Bei einer soliden Umsetzung ist jedes visuelle Muster, das das System erkennt, mit seiner funktionalen oder ästhetischen Konsequenz verknüpft. Das Bild macht den Unterschied sichtbar. Engineering und Qualitätssicherung legen fest, ob dieser Unterschied einen Ausschuss rechtfertigt, und dokumentieren die Grenzen der Entscheidung. Die Autorität des Systems leitet sich aus dieser validierten Referenz ab.
Bleiben Bildaufnahme, Kriterium und Rückverfolgbarkeit aufeinander abgestimmt, erzeugt die Inspektion mit industrieller Bildverarbeitung eine schlüssige Historie dessen, was in der Linie geschehen ist. Jede Bewertung behält dann eine überprüfbare Erklärung im Bild und in der Konfiguration, die sie hervorgebracht hat. Konsistenz entsteht durch die technische Beherrschung des gesamten Inspektionsprozesses.


